自动车床基本核心是可以经过一定设置与调教后可以长时间自动加工同一种产品。
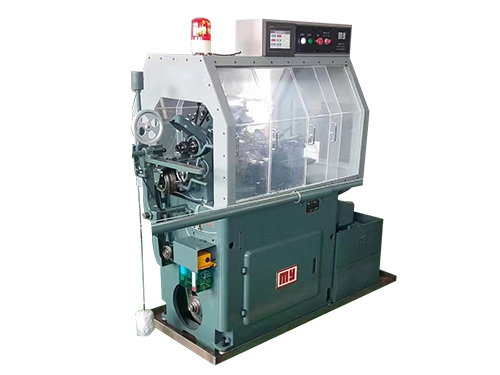
那么,大家知道自动车床在日常中需要做哪些维护吗?
一、每日保养(每班开机前 + 生产中 + 下班停机,操作工必做)
开机前点检
1. **润滑系统**:检查润滑油箱油位,在 MIN~MAX 之间;启动自动润滑泵,确认导轨、凸轮、滑动部位出油正常,**严禁缺油干磨**
2. **冷却切削液**:液位充足,喷嘴不堵塞;观察切削液有没有发臭、乳化、大量浮油
3. **气动系统**:气源压力 0.4–0.6MPa;排放油水分离器积水,防止水汽进入气缸、送料器
4. **安全检查**:急停按钮、安全门有效;防护罩完好;检查刀具、筒夹(夹头)无崩损、无铁屑卡在筒夹内
5. 空载试运行,听主轴、送料机构有无异响、异常震动
生产过程巡检
- 听声音、看震动,一旦异响立刻停机
- 留意产品尺寸波动,先排查筒夹、导套磨损或进屑
- 铁屑不要堆积在导轨、凸轮槽、滑块位置,及时清理,避免拉伤精密面
下班停机保养(重点)
1. 关闭电源气源,清理机床内铁屑,用气枪吹干净主轴、筒夹、刀架、送料导管(**注意:不要直接对着电柜吹**)
2. 擦拭导轨、床身,清除油污、铝屑 / 铁屑
3. 清理排屑槽,防止铁屑结块
4. 长期停机:导轨、凸轮、筒夹等金属裸露面喷防锈油
5. 做好交接班记录,记录异响、漏油、尺寸异常
凸轮机特别注意:**凸轮槽、滚轮之间不能卡铁屑**,卡屑会直接磨损凸轮轮廓,导致产品尺寸漂移。
二、每周保养(深度清洁 + 紧固)
1. 清洁切削液滤网,捞水箱底部沉淀杂质,清理浮油;检测切削液浓度,变质就更换
2. 凸轮机型:拆开护罩,清理凸轮、滚轮积屑,补充润滑脂;检查刀架、凸轮固定螺丝有无松动
3. 走心机:清理丝杆、直线导轨,检查导套、主轴筒夹磨损情况
4. 紧固地脚、刀座、送料架所有螺丝;检查主轴皮带松紧,皮带开裂、老化及时更换
5. 清理电柜散热风扇、防尘网,防止粉尘堆积造成电路板过热故障
6. 检查油管接头,漏油及时处理
三、每月保养(精度检修,维修人员为主)
1. 清洗润滑油过滤器,视油质更换润滑油
2. 主轴检查:监听主轴噪音,检测主轴跳动;出现椭圆、大小头要检修主轴间隙
3. 气动元件:清理电磁阀,检查气缸密封
4. 电气:打开电柜除尘,检查接线端子有无发热松动
5. 送料机:链条、轴承加注黄油,校正送料同轴度
6. 数控走心机:备份系统参数,检查电池,防止参数丢失;检查丝杆反向间隙,必要时补偿

